

Какво причинява неравномерно пръскане и дефекти от прекомерно пръскане? Машината за горещо лепило предлага решения за свързване на едно място
2026-09-02 10:41При индустриалното приложение на лепила, няколко милиметра могат да направят голяма разлика.
Малко по-широка схема на пръскане може да замърси ръба на продукта. Нестабилното количество лепило може да създаде слабо свързване в една област и прекомерно количество лепило в друга. Когато тези проблеми се повтарят стотици или хиляди пъти на смяна, резултатът не е просто проблем с външния вид – той може да се превърне в измерим производствен разход.
За производители, работещи с матраци, автомобилни интериори, опаковки, кожени изделия, обувки, композитни материали, кантиране, профилно опаковане, куриерски чанти, чанти с дръжки, продукти за подвързване на книги и филтриране на въздух,неравномерно пръскане и прекомерно пръсканеса две често срещани предизвикателства, на които заслужават повече внимание при избора на оборудване.
Проблемът често се разбира погрешно като проблем с качеството на лепилото.
В действителност, дефектите при пръскане могат да възникнат от няколко взаимодействащи фактора:
Вискозитет на лепилото + температура + налягане + конструкция на дюзата + разстояние на пръскане + движение на пистолета + характеристики на основата + управление на машината.
Ето защо изборът на подходяща система за пръскане с горещо лепило е по-сложен от простото избиране на машина с по-голям капацитет на топене.
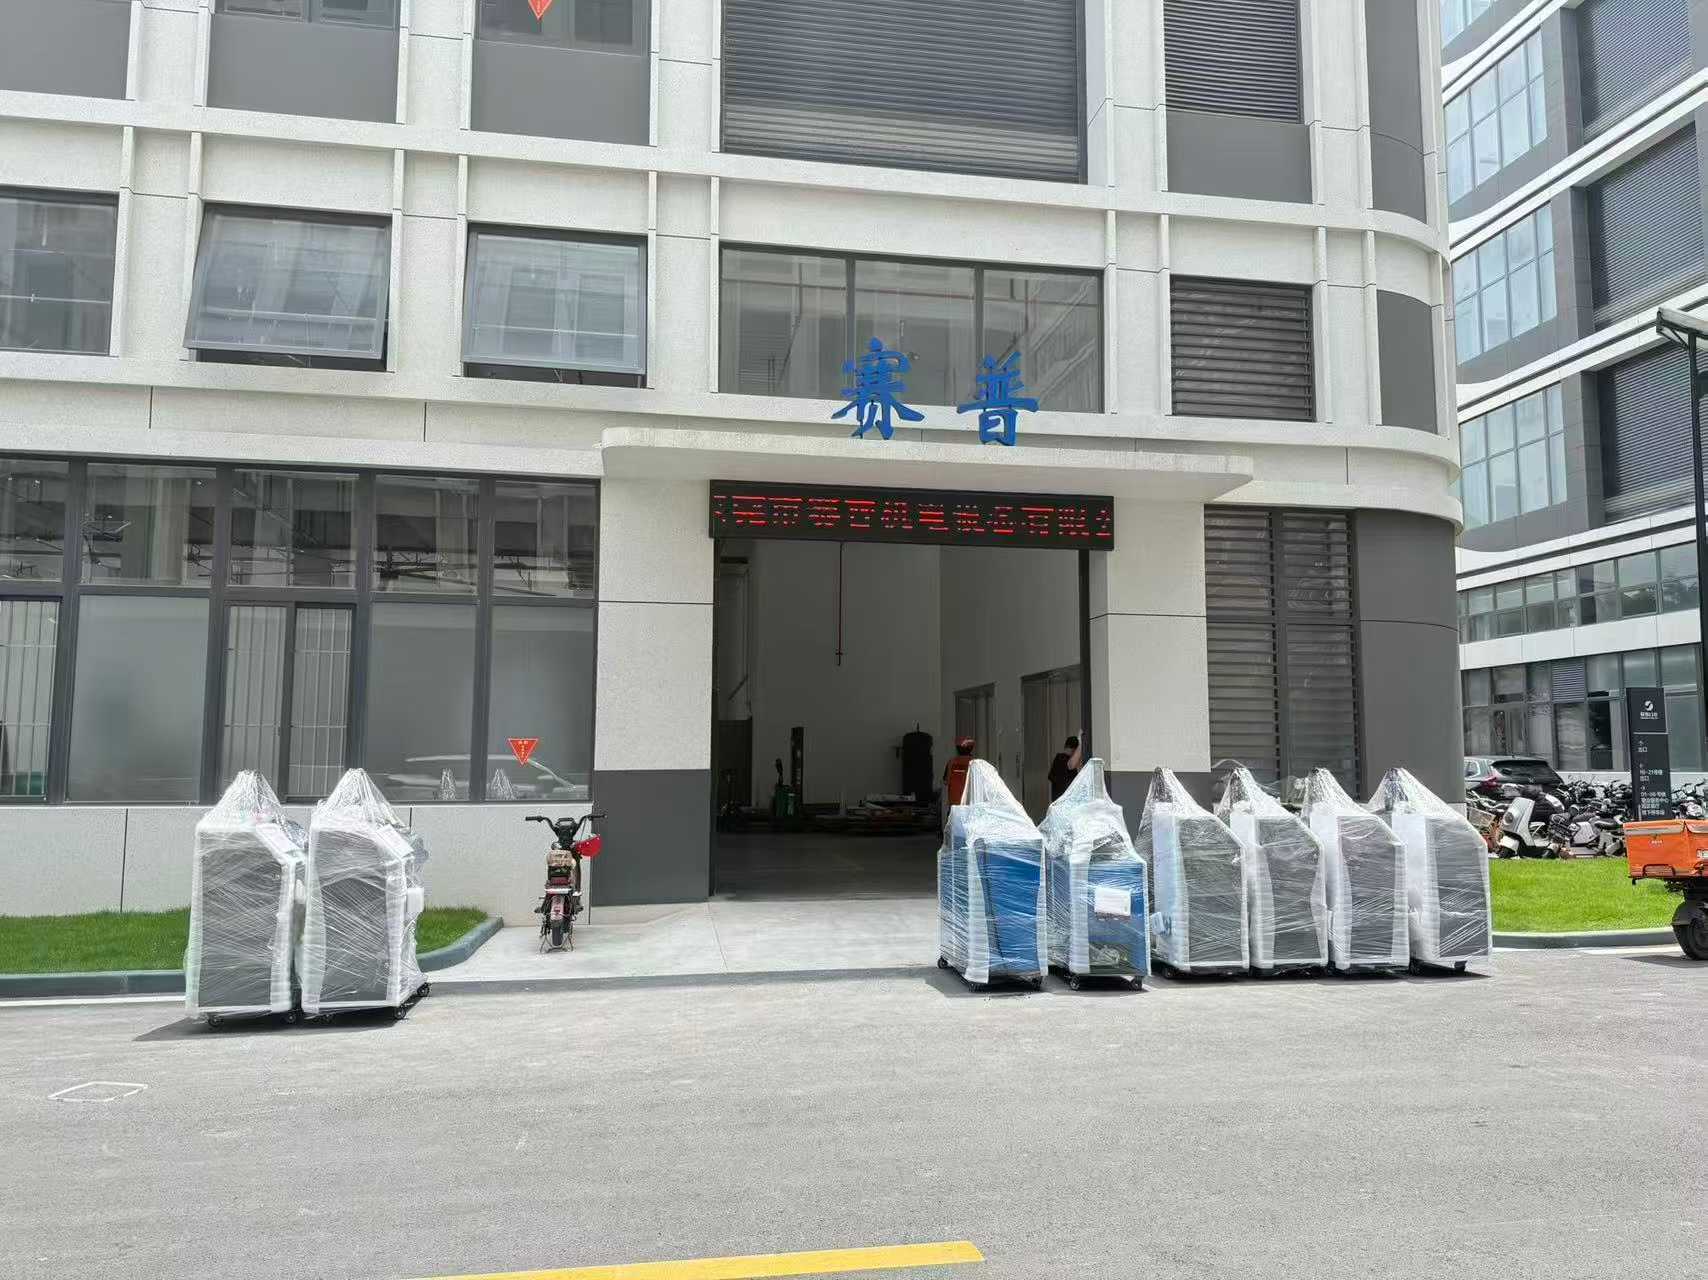
Saipu Electromechanical Device Co., Ltd.специализира в научноизследователската и развойна дейност, производството, продажбите и следпродажбеното обслужване на оборудване за пръскане на горещо лепило. С приложения, обхващащи множество индустриални сектори, Saipu предоставя интегрирани решения за пръскане на лепила, проектирани около действителния процес на залепване, а не около спецификацията на една машина.
И така, какво причинява неравномерното пръскане и прекомерното пръскане и как производителите могат да изберат правилното оборудване, за да решат тези проблеми?
1. Проблемът на потребителя: Защо пръскането с горещо стопяемо лепило става неравномерно?
Представете си производствена линия, работеща със стабилна скорост.
В началото на смяната, моделът на пръскане изглежда приемлив.
След няколко часа обаче операторите забелязват:
Едната страна получава повече лепило от другата.
Ширината на пръскането става непостоянна.
Лепилото достига до области извън зоната на залепване.
Лепилото се натрупва около дюзата.
Някои продукти изискват ръчна корекция.
Консумацията на лепило постепенно се увеличава.
Операторите често регулират налягането или температурата.
Тук е мястото, където производствените мениджъри трябва да погледнат отвъд самия пистолет за боядисване.
1.1 Нестабилна температура на лепилото
Термолепилото трябва да се обработва в подходящ температурен диапазон, определен от доставчика на лепилото.
Ако температурата е твърде ниска, вискозитетът може да се увеличи и лепилото може да не се пулверизира или разпредели по предназначение.
Ако температурата е твърде висока или лепилото остане нагрято твърде дълго, материалът може да бъде подложен на ненужно термично нагряване.
Следователно, температурната стабилност не е просто проблем с „нагряването“.
Това пряко влияе върху последователността на процеса на кандидатстване.
1.2 Неправилно налягане на пръскане
Налягането на пръскане влияе върху начина, по който лепилото излиза от дюзата.
Ако налягането е твърде ниско, моделът на пръскане може да стане непълен или неравномерен.
Ако налягането е твърде високо, лепилото може да се разпространи извън предвидената зона на залепване, което ще увеличи прекомерното пръскане.
Следователно, професионалната система за лепене трябва да осигурява контролируеми и повтаряеми условия на налягане, вместо да принуждава операторите да правят чести ръчни настройки.
1.3 Изборът на дюза е от значение
Няма универсална дюза за всяко приложение.
Производителят на матраци може да изисква различен модел на пръскане от производителя, който лепи тъкани за автомобилен интериор.
Приложенията за опаковане може да изискват тесни линии, докато композитното ламиниране може да изисква по-широко покритие.
Следователно дюзата трябва да се избира според:
Вид лепило
Вискозитет
Необходима ширина на покритието
Разстояние на пръскане
Субстрат
Скорост на производство
Необходимо тегло на лепилото
Несъответствие между дюзата и приложението може да доведе до прекомерно пръскане, дори когато самата машина функционира правилно.
2. Избор на продукт: Какво трябва да търси една фабрика в машина за горещо лепило?
Когато фабриките закупуват система за горещо лепило, най-често срещаната грешка е да се сравняват машините само по капацитет на топене.
Например:
„Машина А има по-голям резервоар от Машина Б, така че Машина А трябва да е по-добра.“
Не е задължително.
Производствено-ориентираната оценка следва да изследва целия път на лепилото:
Топене → Нагряване → Изпомпване → Налягане → Нагрят маркуч → Пистолет за пръскане → Дюза → Субстрат
Всеки компонент може да повлияе на крайния модел на пръскане.
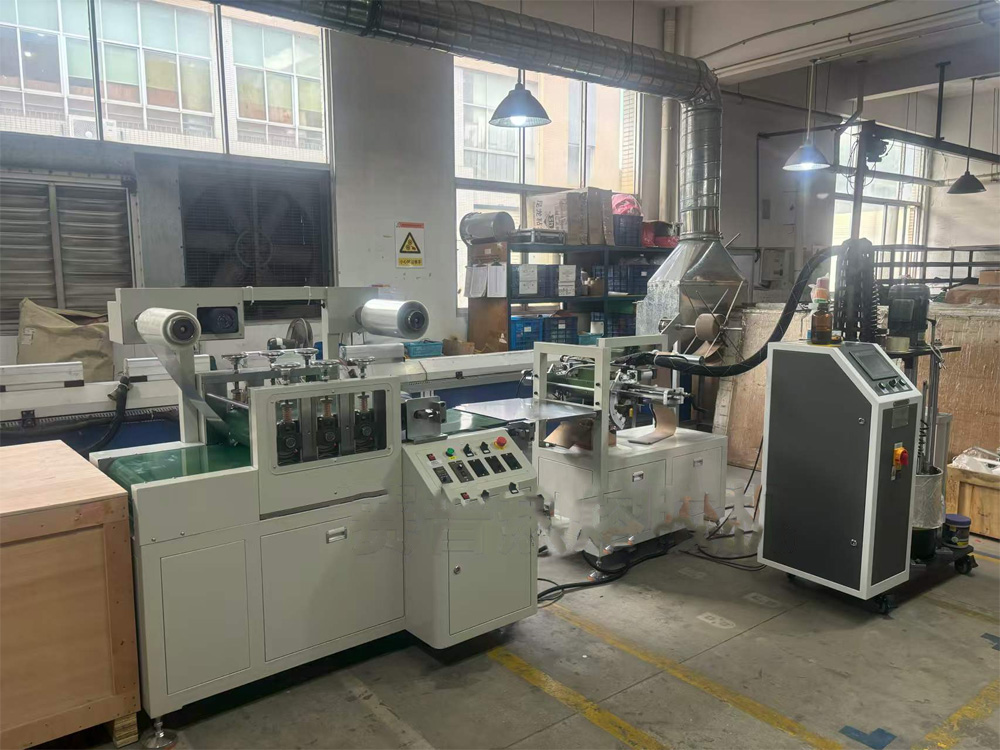
ПодходящМашина за горещо лепилоследователно трябва да осигурява стабилно нагряване на лепилото, постоянно подаване и контролируеми параметри на нанасяне.
По-важното е, че трябва да е съобразено с производствения процес на клиента.
3. Как една цялостна система за термолепило контролира качеството на пръскането?
Добре проектираната система би трябвало да позволява на производствените инженери да установят повтаряеми условия на процеса.
Ключовите променливи обикновено включват:
| Параметър | Въздействие върху производството | Какво трябва да оценят купувачите |
|---|---|---|
| Температура на лепилото | Влияе на вискозитета и течливостта | Стабилен контрол на температурата |
| Изход на помпата | Определя подаването на лепило | Стабилност на изхода |
| Налягане | Влияе върху модела на пръскане | Регулируемо налягане |
| Дюза | Определя ширината/модела на пръскане | Избор, специфичен за приложението |
| Разстояние на пръскане | Промените в обхвата | Повтаряемо позициониране на пистолета |
| Скорост на линията | Влияе върху разпределението на лепилото | Съобразете машината със скоростта на производство |
| Адхезивен вискозитет | Влияе на атомизацията/потока | Съчетайте оборудването с лепилото |
| Отопление на маркуча | Предотвратява промените във вискозитета при доставка | Независимо наблюдение на температурата |
| Състояние на филтъра | Влияе на стабилността на потока | Лесна проверка и поддръжка |
| Контрол на оръжията | Определя поведението при отваряне/затваряне | Бърз и повтаряем отговор |
Точните работни стойности винаги трябва да бъдат потвърдени чрез технически данни за лепилото и производствени опити.
Това е особено важно, защото няма универсална „най-добра температура“, „най-добро налягане“ или „най-добро разстояние за пръскане“ за всяко термостопящо лепило.
4. Сценарии на приложение: Една платформа за оборудване, множество процеси на свързване
Една от причините, поради които индустриалните купувачи все по-често обмислят интегрирани системи за горещо стопяване, е разнообразието на съвременното производство.
Един и същ производител може да произвежда няколко категории продукти, всяка от които изисква различен модел на нанасяне на лепило.
Производство на матраци
Производството на матраци може да включва свързване на пяна, плат и други материали.
Системата за пръскане може да се нуждае от покриване на относително големи площи, като същевременно поддържа равномерно разпределение на лепилото.
Ако пръскането е твърде широко, лепилото може да достигне до зони, които не изискват залепване.
Ако шарката е твърде тясна, покритието на залепването може да стане недостатъчно.
Следователно оборудването трябва да позволява ширината на пръскане и процесът на нанасяне да бъдат съобразени със структурата на матрака и скоростта на производство.
Автомобилен интериор
Компонентите на автомобилния интериор често включват тъкани, пяна, композитни основи и декоративни материали.
Приложенията могат да включват:
Хедлайнери
Панели на вратите
Материали за облицовка
Акустични компоненти
Вътрешни тъкани
За тези приложения консистенцията на пръскане е важна, тъй като прекомерното количество лепило може да повлияе на външния вид, теглото и обработката на материала.
Правилно конфигурираната система за горещо стопяване може да помогне на производителите да установят по-повторяем процес на нанасяне.
Опаковка
Производството на опаковки често набляга на скоростта.
Картонени кутии, торбички, дръжки и ламинирани опаковъчни материали може да изискват бързо нанасяне на лепило.
Стабилният модел на пръскане помага за намаляване на:
Замърсяване с лепило
Ръчна преработка
Прекомерна консумация на лепило
Ненужно почистване
За високоскоростните опаковъчни линии, реакцията на оборудването и синхронизацията с производствената линия стават особено важни.
Кожени изделия и обувки
Производството на кожа и обувки може да включва неравни повърхности, тесни зони на свързване и различни комбинации от материали.
Следователно системата за пръскане може да изисква по-прецизен контрол на приложението.
По-широкият модел на пръскане не е непременно по-добър.
В много случаи целта е:
Поставете точното количество лепило на точното място.
Този принцип е в основата на ефективното нанасяне на термолепило.
Производство на въздушни филтри
Филтърните продукти могат да съдържат както големи зони на свързване, така и тесни зони на запечатване.
Адхезивната система трябва да осигурява стабилно подаване без прекомерно пръскане, което би могло да повлияе на филтриращите среди.
Това е още един пример защо изборът на дюзи за специфични приложения и настройката на процеса са от съществено значение.
5. Какво причинява прекомерно пръскане?
Прекомерното пръскане често е видим резултат от небалансиране на няколко технологични променливи.
Често срещани причини включват:
Прекомерно налягане
Прекалено големият натиск може да избута лепилото извън целевата зона.
Неправилна дюза
Дюза с неподходящ ъгъл на пръскане или характеристики на изхода може да създаде прекомерно покритие.
Прекомерно разстояние на пръскане
По-голямото разстояние между пистолета и основата може да позволи на лепилото да се разпространи извън предвидената зона.
Прекомерно отделяне на лепило
Ако скоростта на нанасяне е по-висока от необходимата за основата, се натрупва излишно лепило.
Неправилна синхронизация
Когато пистолетът за пръскане и производствената линия не са правилно синхронизирани, лепилото може да се нанесе преди или след предвидената зона на залепване.
Нестабилна температура на лепилото
Промените във вискозитета могат да променят модела на пръскане.
Ето защо простото намаляване на налягането не винаги е правилното решение.
Процесният инженер трябва да идентифицира действителната причина, преди да променя параметрите.
6. Как производителите могат да намалят разхищението на лепила?
Намаляването на разхода на лепило не означава непременно намаляване на лепилния слой колкото е възможно повече.
Целта е да се постигне необходимата производителност на свързване сконтролирано и многократно нанасяне на лепило.
Полезна последователност за оптимизация е:
Стъпка 1 — Потвърдете спецификациите на лепилото
Проверете вискозитета, препоръчителната температура и начина на приложение.
Стъпка 2 — Стабилизиране на температурата
Уверете се, че топилният апарат и нагрятият маркуч поддържат подходящи условия за обработка.
Стъпка 3 — Задайте подходящо налягане
Регулирайте налягането според лепилото и дюзата.
Стъпка 4 — Оптимизиране на избора на дюзи
Изберете схемата на пръскане според действителната площ на залепване.
Стъпка 5 — Контрол на разстоянието на пръскане
Поддържайте постоянно разстояние по време на ръчно или автоматизирано приложение.
Стъпка 6 — Синхронизиране на скоростта на производство
Съобразете дебита на лепилото със скоростта на линията.
Стъпка 7 — Измерване на разхода на лепило
Записвайте консумацията на лепило за всеки продукт или за всяка производствена партида.
Тази последна стъпка е особено важна.
Без измерване, една фабрика може да предположи, че новият процес спестява лепило, без да знае дали това действително е така.
7. Техническите данни трябва да се използват за вземане на решения относно процеса
За промишлените поръчки, спецификациите на оборудването трябва да бъдат свързани с измерими производствени показатели.
Практическата оценка на фабриката може да включва:
| Ключов показател за ефективност (KPI) | Метод на измерване |
|---|---|
| Разход на лепило | кг/продукт или кг/1000 продукта |
| Ширина на пръскане | мм |
| Температура на приложение | °C |
| Лепилообразуващо налягане | бар |
| Скорост на линията | м/мин или бр./мин |
| Процент на дефекти | % |
| Процент на преработка | % |
| Честота на почистване на дюзите | пъти/смяна |
| Непланиран престой | мин/смяна |
| Отпадъци от лепила | кг/седмица или кг/месец |
Тези показатели позволяват на производителите обективно да сравняват старите и новите процеси.
Например, ако една фабрика в момента консумира 12 кг лепило на 1000 продукта, екипът по покупките може да определи това като базова линия.
След оптимизиране на оборудването, фабриката може да измери новата консумация при сравними производствени условия.
Това е далеч по-смислено от твърдението за общ процент икономии на лепило.
8. Решение за обществена поръчка: Какво трябва да поискат купувачите от доставчиците?
Преди да поръчат система за горещо пръскане, екипите по снабдяване трябва да предоставят на доставчика възможно най-много информация за приложението.
Относно лепилото
Марка лепило
Лепилен модел
Вискозитет
Препоръчителна температура на обработка
Формат на опаковката
Метод на приложение
Относно продукта
Размери на продукта
Вид субстрат
Зона на свързване
Необходим лепилен модел
Необходимо тегло на лепилото
Относно производството
Скорост на производство
Дневно работно време
Брой смени
Текуща консумация на лепило
Текущ процент на дефекти
Относно автоматизацията
Ръчно или автоматично пръскане
Брой оръдия
Интеграция на PLC
Синхронизация на производствената линия
Изисквания за интеграция на роботи
Тази информация позволява на доставчика на оборудване да препоръча конфигурация въз основа на действителните изисквания на процеса.
9. Защо да изберете Saipu за решения на едно място за горещо лепило?
Saipu Electromechanical Device Co., Ltd.се фокусира върху машини за пръскане на горещо лепило и предоставя решения за оборудване за широк спектър от промишлени приложения.
Приложното му поле включва:
Лепене на матраци
Лепене на автомобилни интериори
Опаковка
Кожени изделия
Обувки
Композитни материали
Кантиране
Обвиване на профили
Куриерски чанти
Дръжки за чанти
Подвързване на книги
Филтрация на въздуха
Този опит в междуиндустриалните приложения е важен, защото всяко приложение има различно определение за „добро пръскане“.
За фабрика за матраци покритието на голяма площ може да е важно.
За доставчик на автомобилен интериор, контролираното разпределение и външният вид може да получат повече внимание.
При опаковането, скоростта на производство и повторяемостта може да са доминиращи.
За кожените изделия прецизността на нанасяне може да е по-важна.
Следователно, подходът на Сайпу е да оценилепило + материал + схема на нанасяне + скорост на производство + конфигурация на оборудванетокато цялостна система.
10. От избора на оборудване до въвеждането в експлоатация на завода
Надеждният доставчик не трябва да изчезва след доставката на машината.
Практическият проект с горещо лепило може да включва няколко етапа.
① Оценка на заявлението
Разберете продукта, лепилото и производствената цел на клиента.
② Конфигурация на оборудването
Изберете подходящ капацитет на топене, помпа, маркуч, пистолет за пръскане и дюза.
③ Съвпадение на процесите
Регулирайте температурата, налягането, формата на пръскане и разстоянието на приложение.
④ Тестване на машини
Проверете подаването на лепилото и ефективността на пръскането преди производство.
⑤ Пускане в експлоатация на производството
Фина настройка на оборудването според действителната скорост на линията и вида на материала на клиента.
⑥ Следпродажбено обслужване
Осигуряване на техническа помощ за експлоатация, поддръжка и отстраняване на неизправности.
Този процес превръща закупуването на машина в реално производствено решение.
11. Често задавани въпроси
Защо моделът на пръскане на горещо стопилката ми става неравномерен?
Възможните причини включват нестабилна температура на лепилото, неправилно налягане, неподходящ избор на дюза, неравномерно разстояние на пръскане, промени във вискозитета на лепилото или лоша синхронизация с производствената линия.
Как мога да намаля прекомерното пръскане на горещо лепило?
Започнете с проверка на температурата на лепилото, налягането, избора на дюза, разстоянието на пръскане и дебита на лепилото. Правилното решение зависи от конкретното лепило и приложение.
По-голямата машина за горещо лепене автоматично подобрява ли качеството на пръскане?
Не. Капацитетът на топене е само един от факторите. Стабилността на помпата, контролът на температурата, регулирането на налягането, отопляемите маркучи и конфигурацията на пистолета/дюзата могат да бъдат също толкова важни.
Може ли една система за горещо лепене да обслужва различни индустрии?
Потенциално да, при условие че конфигурацията на машината е съобразена с изискванията за лепило и приложение. Различните приложения може да изискват различни пистолети, дюзи и параметри на процеса.
Как да избера дюза за пръскане?
Дюзата трябва да се избере според вискозитета на лепилото, ширината на пръскане, основата, скоростта на линията и необходимия модел на нанасяне. Препоръчва се производствено изпитване преди финализиране на конфигурацията.
Може ли Saipu да предостави персонализирани решения за пръскане с гореща стопилка?
Да. Клиентите могат да предоставят информация за лепилото, подробности за продукта, изисквания за приложение и параметри на производствената линия, така че конфигурацията на оборудването да може да бъде оценена съответно.
12. Заключение: По-доброто пръскане започва с по-добър контрол на процеса
Неравномерното пръскане и прекомерното пръскане рядко са причинени от един изолиран фактор.
Те обикновено са резултат от няколко променливи, действащи заедно:
Температура + вискозитет + налягане + дюза + разстояние на пръскане + дебит + скорост на линията + субстрат.
Ето защо производителите трябва да избягват избора на оборудване, основано единствено на капацитета на резервоара или цената на машината.
Правилно конфигурираната система за пръскане на горещо лепило трябва да осигурява стабилно подаване на лепило, като същевременно дава на производствените екипи достатъчен контрол за оптимизиране на процеса на нанасяне.
За производителите, работещи с матраци, автомобилни интериори, опаковки, кожени изделия, обувки, композитни материали, кантиране, опаковане, куриерски чанти, чанти с дръжки, подвързване на книги и филтриране на въздух, правилното оборудване може да се превърне във важна част от подобряването на консистенцията на лепило и контролирането на разхода на лепило.
Saipu Electromechanical Device Co., Ltd.предоставя оборудване за пръскане на горещо лепило и решения, ориентирани към приложенията, проектирани спрямо различни изисквания за индустриално свързване.
Ако във вашата фабрика се наблюдават неравномерни модели на пръскане, прекомерен разход на лепило, често почистване на дюзите или дефекти от прекомерно пръскане, не започвайте просто с увеличаване или намаляване на налягането.
Започнете с целия процес.
Споделете вида на лепилото, основата, продукта, ширината на пръскане, скоростта на линията и текущия производствен проблем. Saipu може да ви помогне да оцените подходящата конфигурация за пръскане на горещо лепило и да изградите по-стабилен процес на свързване.
Нуждаете се от термолепило за вашата производствена линия?
Свържете се със Saipu Electromechanical Device Co., Ltd., за да обсъдите изискванията на вашето приложение и конфигурацията на оборудването.
Уебсайт: https://www.saipu-adhesivemachine.com/
От подаването на лепило до финалното пръскане, целта е проста: повече лепило там, където е необходимо, по-малко отпадъци там, където не е необходимо.